天津华盛金属构件加工工艺规范及精度控制要点解析
在金属构件加工行业摸爬滚打了十几年,有一个现象始终让我印象深刻:不少客户拿着图纸找了三五家加工厂,打样时都拍着胸脯说“没问题”,可一旦进入批量生产,尺寸超差、焊缝成型差、表面划伤等问题就接踵而至。问题出在哪?很多时候不是设备不行,而是工艺规范与精度控制体系存在系统性漏洞。
精度失控的根源:从“经验驱动”到“数据驱动”的鸿沟
金属构件加工看似是“切、折、焊”的粗活,实则每个环节都藏着微米级的较量。以钣金冲压加工为例,普通冲床的模具间隙若偏差0.05mm,批量生产时回弹量就会呈现非线性波动,导致折弯角度漂移2°~3°。而焊接工序中,热输入量控制不当引发的变形,在长尺寸钢结构定制件上可能放大到每米3mm以上——这种累积误差,最终会让现场安装时螺栓孔对不上、焊缝间隙超标。
更深层的原因在于,很多企业仍依赖老师傅的“手感”调机,缺乏标准化的工艺参数库。同一批活,早班和晚班的操作工调出的折弯压力可能相差15%,这种隐性波动是精度控制的头号杀手。
天津华盛的工艺规范体系:三阶管控与闭环校验
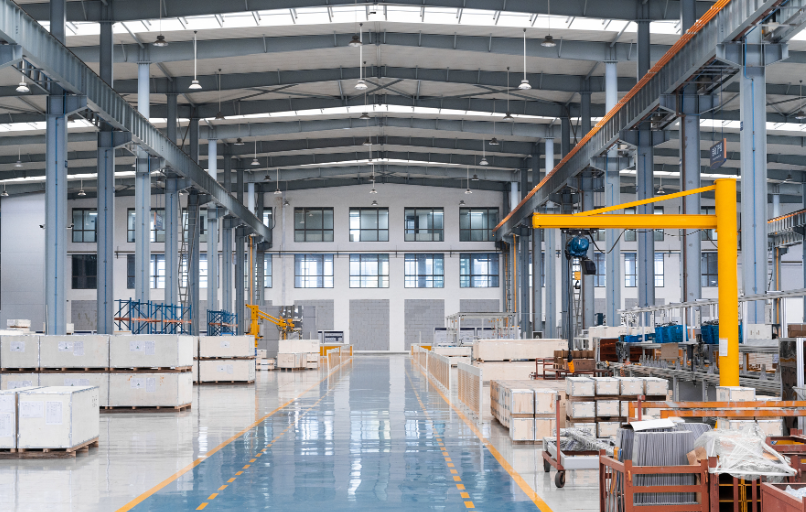
针对上述痛点,天津市华盛金属制品有限公司在金属构件加工环节建立了“三阶管控”体系。第一阶是来料预检——所有板材进厂后必须进行光谱分析,确认材质牌号与抗拉强度区间,避免因材料批次差异导致回弹系数突变;第二阶是过程参数锁定,在钣金冲压加工工位上,每台设备都配置了数控背压补偿模块,根据板材厚度自动修正模具间隙,折弯角度公差被稳定控制在±0.5°以内。
更关键的是第三阶的在线检测与数据回溯。我们在焊接机器人路径中植入激光视觉传感器,实时扫描焊缝坡口宽度,一旦发现偏差超过0.2mm,系统自动调整送丝速度与摆动幅度。而对于钢结构定制中的长直焊缝,采用反变形预置法——通过有限元模拟计算出焊接顺序产生的角变形量,提前在组对阶段施加反向约束,最终将整体直线度控制在每米1.5mm以内。
对比传统工艺:数据背后的效率与质量差异
拿护栏丝网生产来对比,传统手工焊接护栏网片时,网孔对角线误差普遍在±3mm,且焊点强度离散性大。我们改用电阻焊专机配合伺服步进送料后,网孔定位精度提升至±0.8mm,焊点拉拔力波动范围缩小了70%。在五金金属制品的深拉伸件加工中,通过引入变薄拉伸工艺并配合模具氮气弹簧,壁厚均匀度从原先的±0.12mm改善到±0.04mm,废品率直接下降6个百分点。
这些数据不是实验室理想值,而是批量生产中的实测统计。以我们为某工程机械客户配套的连接座构件为例,月产2000件,连续三个月的过程能力指数Cpk稳定在1.33以上,远高于行业普遍要求的1.0。
给采购方的实用建议:验收标准与过程审核并重
作为天津市华盛金属制品有限公司的技术团队,我们建议下游企业在选择金属构件加工供应商时,不要只看首件报告。务必要求提供过程控制记录(如SPC控制图),并实地考察车间是否有温湿度补偿措施——尤其是精密钣金冲压加工,材料在不同季节的弹性模量差异足以影响薄板零件的尺寸稳定性。
另外,在钢结构定制合同中,建议明确焊接变形允许值和检测频次,而非仅标注“按国标执行”。最好能约定第三方无损抽检的比例,比如对主要受力焊缝增加超声波探伤抽查。对于护栏丝网生产这类大批量产品,则需要关注网片对角线差值的连续批次波动趋势,而非单批次抽检合格。只有把精度控制要求前置到工艺文件里,才能真正避免“样品惊艳、批量翻车”的尴尬局面。
金属构件加工的本质,是材料、设备、工艺参数与人之间持续博弈的过程。天津华盛愿意与每一位客户分享实测数据,共同探讨更优的工艺路线,让每一件产品都经得起游标卡尺和时间的双重检验。