天津市华盛金属构件加工工艺规范与公差控制标准解析
在金属构件加工行业摸爬滚打十几年,我见过太多图纸上完美、实物却走样的产品。客户拿着游标卡尺量了半天,嘴里念叨着“差两丝、差三丝”,最后摇头拒收——这种场景,在不少小作坊里几乎天天上演。问题真的只是设备精度不够吗?
公差失控的根源,往往不在机床
很多人以为买了进口加工中心就能一劳永逸,但实际生产中,材料内应力释放、焊接热变形、镀锌层厚度波动才是导致尺寸超差的隐形杀手。特别是钢结构定制件,动辄几米长的梁柱,切割时热影响区残留应力一旦没消除,后续钻孔位置可能偏移0.5mm以上。这已经不是设备精度能解决的问题了。
天津市华盛金属制品有限公司在承接大型钢结构定制项目时,会强制要求对毛坯料进行时效振动处理,并在粗加工后留出48小时自然冷却周期。这套流程看似拖慢节奏,实则将后续精加工变形率从行业常见的15%压到了3%以内。
钣金冲压的“回弹补偿”与护栏丝网的“孔距累积误差”
钣金冲压加工中,90度折弯回弹是永恒的对手。不同板材厚度、不同硬度,回弹角可能差出1.5度到3度。我们车间在调试连续模时,会先做三组阶梯试冲,用激光测角仪反向补偿模具角度,而不是凭老师傅手感瞎调。这种做法在护栏丝网生产里同样有效——丝网孔径一旦累积偏差超过0.2mm,整张网面就会像波浪一样扭曲。
华盛的护栏丝网生产线专门配置了在线张力检测辊,每间隔10米自动回馈调节经丝张力。这比传统人工抽检的精度提高了近两个数量级,也让五金金属制品的出口批次合格率常年稳定在99.2%以上。
对比行业标准:我们执行的是“内控严于国标”
国标GB/T 1804对未注公差线性尺寸允许±0.5mm,但对焊接结构件来说,这个宽容度往往导致安装现场出现“塞不进、对不齐”的尴尬。华盛在金属构件加工领域,内部质控文件明确规定:关键定位尺寸按±0.15mm执行,普通结构件按±0.3mm执行。
- 焊接件平面度:每米≤1.5mm(国标≤3mm)
- 冲压件毛刺高度:≤0.05mm(行业普遍≤0.1mm)
- 丝网对角线误差:≤0.5mm/2m(常规要求1.5mm)
这组数据的背后,是质检部门配备的三坐标测量仪和蓝光扫描仪在把关。每批出货前,我们都会出具带实测值的《尺寸检验报告》,而不是只盖个“合格”章了事。
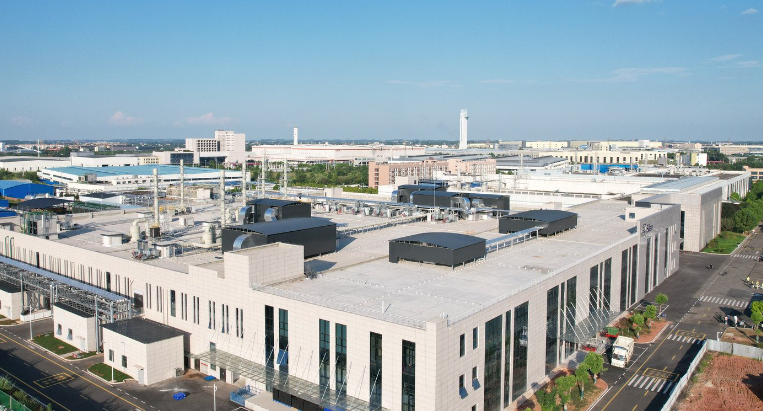
说到底,公差控制不是单点技术问题,而是体系工程。如果您正被金属构件批次不稳定、钣金件装配干涉或者护栏网拼接缝隙大等问题困扰,不妨对比一下自己的工艺规范和来料检验流程。天津市华盛金属制品有限公司愿意免费提供技术评审支持——毕竟,把误差挡在出厂前,远比在工地上返工划算得多。